Las válvulas de retención sirven como guardianes silenciosos de las redes de tuberías industriales. Su trabajo es sencillo pero crítico. Bloquean el flujo inverso para proteger costosos activos upstream, como bombas centrífugas, compresores rotativos y medidores de flujo de precisión. Pero ¿qué pasa cuando estos dispositivos autónomos fallan? Las consecuencias rara vez son un problema operativo menor. Una unidad comprometida desencadena un efecto dominó destructivo. Los administradores de instalaciones de repente se enfrentan a sellos de bombas arruinados, contaminación ambiental grave y costosas paradas de planta.
Comprender la mecánica real de la avería de los componentes es obligatorio para los ingenieros de mantenimiento y especialistas en adquisiciones. Mantener los procesos fluidos funcionando sin problemas requiere una vigilancia proactiva. Detectar temprano los síntomas de falla de la válvula de retención es la máxima diferencia entre un breve período de mantenimiento programado y una explosión catastrófica a medianoche.
Esta guía técnica integral profundiza en las señales de advertencia físicas y las causas fundamentales de los problemas de reflujo en las tuberías. Al aplicar principios prácticos de ingeniería y pasos de solución de problemas del mundo real, puede optimizar su infraestructura de tuberías para brindar décadas de servicio confiable.
Conclusiones clave
- Las averías mecánicas siempre emiten señales de alerta temprana. Escuche el ruido excesivo de la tubería, los fuertes golpes de ariete y esté atento a las caídas repentinas de presión.
- Los catalizadores de descomposición más frecuentes se pueden prevenir. Incluyen un tamaño de flujo inadecuado, instalación hacia atrás y acumulación de residuos abrasivos.
- Cualquier pérdida de la integridad del sello es una señal de alerta operativa importante. Pone en peligro la seguridad de la planta y exige un aislamiento técnico inmediato.
- El mantenimiento preventivo de rutina y la selección metalúrgica precisa siguen siendo su mejor defensa contra fallas mecánicas prematuras.
- Saber exactamente cuándo reparar o reemplazar una unidad defectuosa ahorra a las instalaciones industriales miles de dólares en mano de obra desperdiciada y tiempos de inactividad inesperados.
Comprender la falla de las válvulas de retención: ¿por qué se estropean?
Para diagnosticar con precisión un problema de tubería, primero debe comprender cómo funcionan estos componentes en condiciones saludables. Las válvulas de retención son dispositivos mecánicos autoactuantes. Permiten que el fluido o el gas fluyan libremente en una dirección designada mientras bloquean automáticamente el flujo inverso. Dependiendo del diseño arquitectónico específico, pueden usar un disco oscilante, un pistón de elevación vertical o un asiento con resorte. Independientemente del estilo, las piezas móviles internas dependen completamente de la presión del sistema y la velocidad del fluido para abrirse y cerrarse.
Debido a que estos dispositivos funcionan automáticamente en función de la energía cinética, sus mecanismos internos están en un estado de movimiento continuo. Imagínese una bulliciosa planta petroquímica. Una sola aleta es constantemente golpeada por velocidades de flujo variables, remolinos turbulentos y medios altamente corrosivos. A lo largo de cientos de miles de ciclos operativos, esta exposición continua tiene un alto precio. Los pasadores de bisagra, los resortes de tensión y las superficies de sellado maquinadas se vuelven muy vulnerables a la fricción y la fatiga del metal.
Cuando la integridad estructural de estos componentes internos se degrada, el disco ya no puede mantener un sello nivelado y seguro. Actualizar su infraestructura con válvulas industriales robustas y de alta calidad es una estrategia de ingeniería comprobada. Mitiga estas vulnerabilidades mecánicas inherentes y extiende significativamente la vida útil de toda la red de tuberías.
Principales síntomas de falla a tener en cuenta
Diagnosticar un problema antes de que destruya el equipo secundario requiere vigilancia y un oído entrenado. El personal de mantenimiento debe monitorear rutinariamente los sistemas de tuberías para detectar indicadores físicos y auditivos específicos. Intervenir de forma proactiva siempre es más económico que sustituir una bomba averiada.
Golpe de ariete y vibración severa
Una de las fuerzas más destructivas en la dinámica de fluidos es el golpe de ariete. Este evento violento ocurre cuando un cierre retardado de la válvula permite que el fluido inverso gane un impulso masivo. El pesado disco de metal se estrella bruscamente contra su asiento. Esta desaceleración repentina genera una onda de choque cinética masiva. El impacto resuena con fuerza en las instalaciones, como un mazo golpeando un yunque de acero. Si no se aborda, la vibración severa eventualmente romperá las uniones soldadas de las tuberías, cortará los soportes estructurales y destrozará por completo los componentes internos de la propia válvula.
Vibración de válvulas y ruido excesivo
Los técnicos de campo suelen describir este sonido como un puñado de grava golpeando violentamente dentro de una tubería de acero. La vibración se refiere al rebote rápido y repetitivo del disco de la válvula contra su asiento mecanizado. Esto generalmente significa que la velocidad del fluido es demasiado débil para mantener la trampilla completamente abierta. También puede indicar un flujo altamente turbulento inmediatamente aguas arriba. Este impacto constante de alta frecuencia genera un ruido excesivo. Peor aún, acelera rápidamente el desgaste del pasador de la bisagra y de las superficies de apoyo, garantizando un fallo mecánico total.
Fugas internas y externas
Un sello comprometido plantea enormes riesgos operativos y ambientales. Una válvula de retención con fugas internas es un asesino silencioso para los equipos aguas arriba. Este insidioso reflujo obliga a las bombas a girar hacia atrás o funcionar constantemente sólo para mantener la presión inicial del sistema. El resultado es una vida útil del motor drásticamente reducida. Las fugas externas generalmente se manifiestan en las juntas del cuerpo o en las bridas atornilladas del capó. Estos drenajes externos representan un peligro inmediato para la seguridad, especialmente cuando la línea procesa fluidos volátiles, tóxicos o de alta temperatura.
Flujo inconsistente o caídas repentinas de presión
Las fluctuaciones inexplicables en el suministro de líquido a menudo indican un mecanismo atascado. Si la presión aguas abajo cae repentinamente, una válvula de retención puede quedar físicamente encajada en una posición parcialmente cerrada. Este cuello de botella involuntario restringe artificialmente el flujo de fluido. En consecuencia, las bombas del sistema deben consumir mucha más energía eléctrica para empujar el fluido a través de la obstrucción. Esto conduce directamente a una menor eficiencia del sistema, un aumento vertiginoso de los costos de los servicios públicos y un alto riesgo de cavitación de la bomba.
Causas primarias de fallas y tendencias de la industria
El mantenimiento industrial moderno está experimentando un cambio enorme. Los gerentes de planta se están alejando rápidamente de los modelos obsoletos de ejecución hasta fallar. Impulsadas por regulaciones ambientales más estrictas sobre emisiones fugitivas y el costo exorbitante del tiempo de inactividad no planificado, las instalaciones ahora adoptan el mantenimiento predictivo. Los ingenieros utilizan cada vez más sensores de monitorización acústica para detectar microanomalías en la dinámica del flujo mucho antes de que se produzca una avería física. Esta tendencia basada en datos subraya exactamente por qué los equipos técnicos deben identificar las causas fundamentales de las fallas en las tuberías.
Dimensionamiento y selección inadecuados
En mi experiencia como consultor sobre tuberías industriales, el tamaño incorrecto es el principal contribuyente entre las causas de falla de la válvula de retención . Un error de adquisición sorprendentemente común es tomar el camino perezoso. Los ingenieros simplemente hacen coincidir el tamaño de la válvula directamente con el tamaño nominal de la tubería sin calcular el coeficiente de flujo específico o la velocidad real del fluido. Si una unidad es demasiado grande, el caudal normal carece de energía cinética para mantener el disco completamente elevado hasta su tope. El disco termina flotando y revoloteando en la corriente de flujo. Este movimiento inquieto conduce directamente a un parloteo crónico y a la rápida destrucción de los mecanismos internos de bisagra.
Escombros, contaminación e incrustaciones
Los oleoductos del mundo real rara vez son entornos prístinos. Con el tiempo, las escamas de óxido, la escoria de soldadura, la arena suspendida y las incrustaciones de minerales endurecidos viajan a través de la corriente de fluido. Cuando estas partículas extrañas abrasivas ingresan al cuerpo de la válvula, quedan atrapadas fácilmente entre el disco y el asiento mecanizado. Incluso un trozo microscópico de residuos impide la formación de un sello de descarga. En escenarios severos, grandes trozos de escombros bloquean físicamente el disco en una posición abierta. Esto neutraliza completamente la capacidad del dispositivo para evitar el reflujo.
Instalación y orientación incorrectas
Básicamente se trata de dispositivos estrictamente direccionales. Si un equipo de tuberías instala inadvertidamente uno al revés contra la ruta de flujo prevista, garantiza una parada operativa inmediata. Además, los diseños arquitectónicos específicos dictan orientaciones físicas estrictas. Una unidad de estilo oscilante estándar depende en gran medida de la gravedad para ayudar al disco a cerrarse. Instalarlo en una tubería vertical con flujo descendente lo inutiliza por completo. Los modelos tipo elevador generalmente deben instalarse en líneas perfectamente horizontales para garantizar que el pistón interno se asiente correctamente por gravedad.
Degradación de elastómeros y resortes
El desgaste operativo normal es inevitable. Sin embargo, las duras condiciones ambientales aceleran drásticamente el proceso de degradación. Las variantes accionadas por resorte dependen de la tensión precisa de la bobina para cerrar el disco justo antes de que se inicie el flujo inverso. La exposición prolongada al vapor de alta temperatura o a productos químicos altamente corrosivos hace que estos resortes metálicos pierdan los estribos. Se vuelven quebradizos y eventualmente se parten por la mitad. Los materiales de asiento blando como los elastómeros de PTFE o EPDM se hincharán, agrietarán o disolverán si son químicamente incompatibles con los medios procesados.
Conceptos erróneos comunes sobre los problemas del sistema
Para abordar los problemas sistémicos de los oleoductos es necesario superar mitos obsoletos de la industria. Estos conceptos erróneos frecuentemente conducen a malas elecciones de adquisiciones y decisiones de mantenimiento subóptimas.
El mito de que cuanto más grande es siempre mejor
Un mito generalizado y dañino en el diseño de tuberías es que la instalación de una válvula sobredimensionada reduce automáticamente la caída de presión y mejora la eficiencia del sistema. En realidad, los componentes de gran tamaño fallan mucho más rápido que los del tamaño adecuado. Debido a que la velocidad del flujo en un cuerpo de gran tamaño es demasiado baja para mantener la trampilla completamente abierta, las partes internas revolotean continuamente. Este movimiento inquieto desgasta los pasadores de las bisagras prematuramente y aumenta drásticamente la probabilidad de que se produzca un golpe de ariete severo durante el apagado de la bomba.
La ilusión sin mantenimiento
Debido a que estos dispositivos funcionan automáticamente sin actuadores neumáticos externos ni señales de control eléctrico, con frecuencia se los trata como componentes que se instalan y olvidan. Este es un descuido de ingeniería peligroso. Si bien no requieren ajustes operativos diarios por parte de un técnico, las piezas internas soportan un estrés físico inmenso. Descuidar las inspecciones de rutina permite que un desgaste menor se convierta silenciosamente en una explosión catastrófica.
Guía de inspección paso a paso
Cuando surgen síntomas en la fábrica, se requiere un proceso de inspección metódico. Debe determinar el estado exacto del equipo sin comprometer la seguridad de los trabajadores.
Controles visuales y auditivos
Comience con una evaluación externa no invasiva mientras el sistema esté funcionando activamente. Con un estetoscopio industrial, escuche atentamente la acústica interna. Los golpecitos rítmicos y rápidos indican charla. Un golpe fuerte e intermitente sugiere un golpe de ariete. Inspeccione visualmente la carcasa exterior en busca de óxido, picaduras corrosivas o líquido que gotea en la brida del capó. Siempre verifique que la flecha de dirección del flujo incrustada en el cuerpo metálico se alinee perfectamente con el flujo de fluido real.
Realización de una prueba de presión y flujo
Para confirmar definitivamente si un sello interno está comprometido, es necesaria una prueba de presión controlada. Primero, aísle el segmento de la tubería usando válvulas de bloqueo aguas arriba y aguas abajo. A continuación, introduzca presión de fluido específicamente en el lado aguas abajo de la válvula de retención. Vigile atentamente el manómetro aguas arriba. Si la presión aguas arriba comienza a aumentar de manera constante, o si escucha un silbido audible del fluido al pasar por alto el disco, el mecanismo de asiento interno está fallando.
Desmontaje e inspección interna
Advertencia de seguridad: Asegúrese siempre de que la línea esté completamente despresurizada, completamente drenada y correctamente bloqueada antes de desatornillar cualquier cuerpo que contenga presión.
Una vez retirado y desmontado de forma segura en un banco de trabajo con buena iluminación, inspeccione sistemáticamente los componentes internos. Revise las superficies de los asientos de metal mecanizado en busca de picaduras, rayones profundos o trefilado. Examine el pasador de la bisagra en busca de agujeros alargados, juego excesivo o virutas de metal. Para los modelos asistidos por resorte, pruebe manualmente la tensión del resorte y observe de cerca signos de corrosión química o microfracturas estructurales.
| Área de inspección | Qué buscar | Indicación potencial |
| Asiento y disco de válvula | Arañazos, picaduras, escombros atrapados | Fuga interna, sellado comprometido |
| Pasador de bisagra y cojinetes | Agujeros alargados, virutas de metal. | Vibración de válvulas, capacidad de flujo sobredimensionada |
| Mecanismo de resorte | Pérdida de tensión, óxido, chasquidos. | Cierre retrasado, fuerte golpe de ariete |
| Interior del cuerpo de válvula | Incrustaciones, degradación química, adelgazamiento de paredes. | Incompatibilidad metalúrgica con los medios. |
Guía de solución de problemas: reparación de una unidad defectuosa
Una vez que la inspección de desmontaje revela la causa raíz, los equipos de mantenimiento deben ejecutar pasos precisos para la solución de problemas. El objetivo es restaurar la integridad del sistema de forma rápida y rentable.
Limpiar los escombros y limpiar el asiento
Si la inspección revela partículas atrapadas que causan una fuga interna menor, una limpieza profunda puede resolver completamente el problema. Retire con cuidado el disco y utilice un disolvente industrial no abrasivo para limpiar las superficies metálicas del asiento. Evite el uso de cepillos de alambre de acero ásperos en asientos de metal mecanizados. El cepillado abrasivo crea rayones microscópicos que inevitablemente conducen a futuras fugas. Si el sistema sufre frecuentemente de residuos de partículas, instale un filtro en Y inmediatamente aguas arriba para capturar los contaminantes.
Reemplazo de componentes desgastados
Si la carrocería de metal pesado está estructuralmente en buen estado pero los componentes internos blandos están degradados, reconstruir la unidad es muy rentable. Reemplace los resortes metálicos desgastados por otros nuevos que coincidan exactamente con las especificaciones de presión de apertura de la unidad original de fábrica. Si las juntas tóricas de elastómero o los sellos blandos se sienten quebradizos, agrietados o químicamente hinchados, cámbielos inmediatamente. Asegúrese de que los elastómeros de repuesto sean estrictamente compatibles con el medio de la tubería y estén clasificados para la temperatura máxima de funcionamiento.
Ajuste de los parámetros del sistema
Si el hardware está estructuralmente intacto pero sufre fuertes vibraciones, el problema radica en la dinámica más amplia del sistema. Es probable que el componente esté sobredimensionado para el caudal actual. Si reemplazar la unidad no es factible de inmediato, los operadores a veces pueden resolver las vibraciones ajustando las velocidades de la bomba mediante un variador de frecuencia. Aumentar intencionalmente la velocidad del flujo puede hacer que el disco se abra completamente. Alternativamente, reducir el diámetro de la tubería inmediatamente aguas arriba y aguas abajo aumenta la velocidad lo suficiente como para estabilizar la aleta.
Mejores prácticas para prevenir averías prematuras
La transición de una mentalidad reactiva de resolución de problemas a un diseño de ingeniería proactivo previene las fallas antes de que se manifiesten. Este enfoque ahorra a las instalaciones industriales enormes cantidades de mano de obra y recursos de capital.
Dimensionamiento preciso basado en la dinámica del flujo
Los ingenieros deben dimensionar estos dispositivos direccionales según el coeficiente de flujo y las condiciones de flujo específicas, en lugar de igualar perezosamente el tamaño nominal de la tubería. El objetivo principal es seleccionar un tamaño donde la velocidad normal del flujo sea lo suficientemente fuerte como para empujar el disco completamente contra su tope abierto. Esto elimina por completo el aleteo interno que destruye los pasadores de las bisagras. Utilizar tablas de dimensionamiento del fabricante y software de simulación de dinámica de fluidos durante la fase de diseño inicial es absolutamente fundamental.
Elegir el tipo y material de válvula adecuados
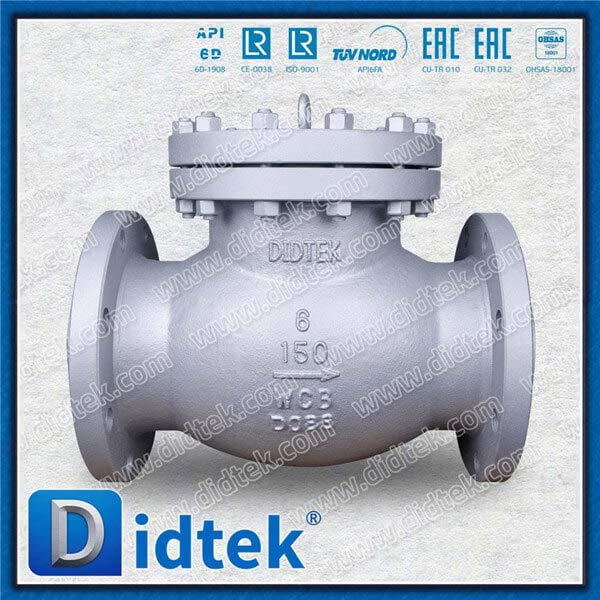
Hacer coincidir el diseño arquitectónico y la metalurgia con la aplicación específica no es negociable. El hierro fundido o el latón estándar se erosionarán rápidamente en aplicaciones de vapor a alta presión o petróleo abrasivo. Las instalaciones deben especificar materiales robustos diseñados específicamente para entornos hostiles. Por ejemplo, la integración de una válvula de retención de elevación de 6 pulgadas y 150 lb de acero fundido proporciona una resistencia superior al choque térmico y al desgaste a alta velocidad. Construida con un cuerpo WCB ASTM A216, una cubierta atornillada de alta resistencia y sometida a rigurosas pruebas de presión API 598, esta metalurgia específica dura más que las alternativas comerciales de servicio más liviano por años.
Implementación de un programa de mantenimiento preventivo
No espere a que se produzca una explosión de emergencia para inspeccionar su infraestructura. Establezca un estricto programa de mantenimiento preventivo basado en gran medida en la gravedad de la aplicación. Para las líneas de agua municipales estándar, puede ser suficiente una inspección visual y acústica anual. Sin embargo, las unidades que operan en plantas de procesamiento de químicos altamente corrosivos o líneas de lodos abrasivos exigen inspecciones internas semestrales. Monitorear de cerca el desgaste del asiento y la integridad de los resortes previene desastres inesperados.
Reparar versus reemplazar: ¿Cuándo es el momento de adquirir equipos nuevos?
Los gerentes de mantenimiento frecuentemente enfrentan una decisión difícil. ¿Deberían asignar costosas horas de mano de obra para reconstruir una unidad defectuosa o invertir capital en un reemplazo completo? Tomar la decisión correcta requiere un análisis cuidadoso y objetivo de costo-beneficio.
Cuándo reparar:
- El cuerpo metálico externo está completamente libre de grietas finas, corrosión severa o adelgazamiento de las paredes estructurales.
- La falla está completamente aislada de elementos blandos reemplazables como juntas tóricas o un solo resorte fatigado.
- La unidad tiene el tamaño adecuado para las condiciones de flujo actuales y el problema fue causado por un evento de escombros aislado.
- El costo total de las piezas de repuesto y la mano de obra de mantenimiento es menos de la mitad del costo de comprar una unidad nueva.
Cuándo reemplazar:
- Daños graves en el asiento: si un asiento de metal con metal tiene profundas rayas, muchas picaduras o trefilado más allá de lo que se puede pulir fácilmente internamente, nunca volverá a sellar correctamente.
- Dimensionamiento incorrecto: si la unidad sufre de vibración crónica porque está fundamentalmente sobredimensionada, reconstruirla es un completo desperdicio de recursos. Los nuevos componentes internos fallarán con la misma rapidez. Es obligatorio un reemplazo del tamaño adecuado.
- Degradación de la carrocería: Los signos visibles de agrietamiento exterior o corrosión química severa exigen un reemplazo inmediato para evitar una peligrosa explosión a alta presión.
- Actualizaciones tecnológicas: Si una unidad anticuada de estilo oscilante causa constantemente golpes de ariete severos, reemplazarla con un modelo moderno que no se golpee y asistido por resorte protege todo el sistema de tuberías.
Ignorar las primeras señales de advertencia de degradación mecánica inevitablemente causa daños graves al sistema secundario. Comprender las causas fundamentales garantiza la longevidad del sistema a largo plazo. En última instancia, la inspección proactiva y la inversión inicial en hardware de alta calidad y correctamente especificado siempre es más barato que lidiar con las consecuencias de un tiempo de inactividad de emergencia. Si tiene problemas crónicos con las tuberías, comuníquese con expertos confiables en válvulas para obtener soluciones de dimensionamiento personalizadas y actualizar sus sistemas de tuberías para lograr un rendimiento óptimo y sin fugas.
¿Qué sucede cuando falla una válvula de retención?
Una unidad fallida permite que el flujo inverso, comúnmente conocido como contraflujo, viaje sin control a través del sistema de tuberías. Esta peligrosa inversión hace que las bombas centrífugas giren hacia atrás, lo que provoca graves daños mecánicos y motores quemados. Contamina de forma cruzada fluidos de proceso sensibles, drena tanques elevados de retención inesperadamente y causa graves daños estructurales en las tuberías a través de las ondas de choque cinéticas del golpe de ariete.
¿Puede una válvula de retención fallar al cerrarse?
Sí. Si bien estadísticamente es menos común que fallar en la posición abierta, una unidad puede fallar completamente cerrada. Esto generalmente sucede si el pasador de la bisagra interna se atasca por completo debido a una corrosión severa, el resorte de tensión se atasca o un gran trozo de escombros bloquea físicamente el disco para que no se abra. Cuando una válvula no se cierra, detiene por completo el flujo de avance del sistema. Estos cabezales muertos bombean y provocan una sobrepresurización peligrosa e inmediata aguas arriba.
¿Cómo saber si una válvula de retención tiene una fuga interna?
Los signos de fuga interna suelen ser sutiles al principio. Es posible que observe que la bomba del sistema se enciende con mucha más frecuencia de lo normal solo para mantener la presión inicial. Este fenómeno se conoce como ciclo corto. Otros indicadores reveladores incluyen cambios inusuales de temperatura en las tuberías aguas arriba a medida que el fluido aguas abajo, caliente o frío, fluye hacia atrás. Una caída constante e inexplicable en la presión general del sistema inmediatamente después de apagar la bomba es una señal de alerta definitiva.
¿Cuánto tiempo debe durar una válvula de retención industrial?
La vida útil funcional de una unidad industrial depende en gran medida de la aplicación específica, los medios fluidos, la selección metalúrgica y el rigor del programa de mantenimiento. En condiciones de flujo óptimas, una válvula industrial de alta calidad y del tamaño adecuado dura fácilmente entre 5 y 10 años o más. Sin embargo, la exposición continua a productos químicos agresivos, golpes de ariete severos o vibraciones crónicas debido a un tamaño inadecuado reduce drásticamente esta vida útil a solo unos pocos meses.
¿Cómo se prueba una válvula de retención para detectar fugas?
Las pruebas de fugas requieren aislar la válvula del flujo principal del proceso utilizando válvulas de bloqueo de aislamiento aguas arriba y aguas abajo. Una vez aislado, se introduce fluido presurizado estrictamente en el lado aguas abajo del componente. Al monitorear un manómetro instalado en el lado aguas arriba, puede verificar la integridad del sello. Si el manómetro aguas arriba registra un aumento de presión, o si el líquido sale visiblemente de un puerto de purga aguas arriba, el mecanismo de asiento interno está comprometido y requiere servicio inmediato.
¿Se puede instalar una válvula de retención verticalmente?
La orientación de la instalación depende enteramente del diseño mecánico específico de la válvula. Los modelos en línea accionados por resorte generalmente se pueden instalar en cualquier orientación, incluidas líneas verticales con flujo ascendente o descendente, porque el resorte proporciona la fuerza de cierre. Sin embargo, los tipos de giro tradicionales y los tipos de elevación por gravedad nunca deben instalarse en líneas verticales con flujo descendente. La gravedad simplemente abrirá el disco, haciendo que el mecanismo de prevención de reflujo sea completamente inútil.
 Español


