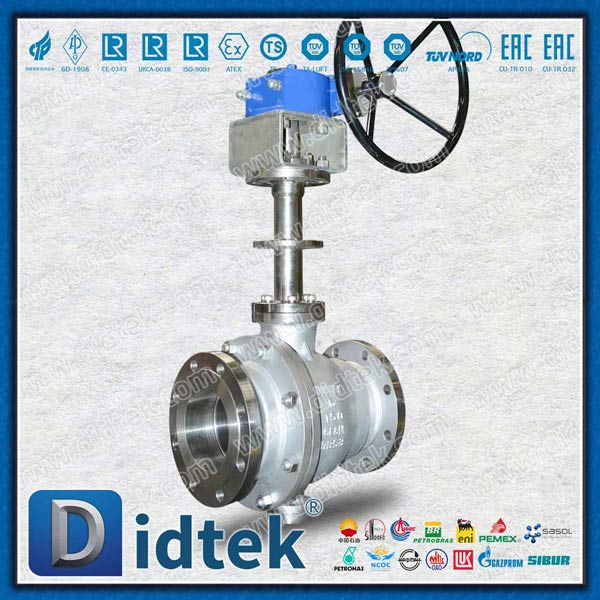
Especificar la válvula adecuada para tuberías intermedias y de larga distancia sigue siendo un acto de equilibrio en el que hay mucho en juego. Los equipos de adquisiciones deben navegar por el cumplimiento normativo, la seguridad operativa y la confiabilidad del ciclo de vida. Cada decisión de ingeniería afecta a toda la red energética. El estándar API 6D define requisitos rígidos para tuberías y válvulas de tuberías. Permanece claramente separada de las válvulas de proceso estándar. Elegir la especificación incorrecta puede provocar fallas de presión catastróficas o detener las operaciones de limpieza en las profundidades del subsuelo.
Proporcionamos a los ingenieros de adquisiciones y gerentes de proyectos un marco basado en evidencia para una toma de decisiones segura. Aprenderá cómo evaluar, especificar y obtener una válvula de bola API 6d para aplicaciones críticas de petróleo y gas. Exploraremos protocolos de prueba rigurosos, imperativos de diseño estructural y criterios estrictos de evaluación de proveedores. Esto garantiza que su próximo proyecto de oleoducto funcione de forma segura, mantenga el cumplimiento normativo y evite costosos tiempos de inactividad operativos.
Conclusiones clave
Especificidad estándar: API 6D está diseñado exclusivamente para aplicaciones de tuberías, priorizando la integridad estructural bajo tensiones de tuberías, la capacidad de extracción y el aislamiento confiable.
Imperativos de diseño: La válvula de bola de muñón API 6D es el estándar de la industria para aplicaciones de alta presión y gran diámetro, y ofrece un par de operación más bajo y un sellado robusto.
Pruebas obligatorias: El cumplimiento requiere pruebas hidrostáticas y neumáticas rigurosas, incluidos protocolos específicos de alivio de cavidades y fugas del asiento (DBB/DIB).
Ajuste de aplicación: La selección entre diseños de cuerpo totalmente soldado y atornillado depende estrictamente del entorno de instalación (p. ej., enterrado o sobre el suelo).
Evaluación de proveedores: los monogramas de API verificados, los informes de pruebas de materiales (MTR) y el soporte de ingeniería demostrado son criterios de preselección no negociables.
Desmitificando el estándar API 6D para el aislamiento de tuberías
La combinación de válvulas de proceso (API 608) con válvulas de tubería (API 6D) a menudo conduce a fallas estructurales en aplicaciones intermedias. Muchos compradores suponen incorrectamente que pueden intercambiar estos estándares para ahorrar dinero. No pueden. Las válvulas de proceso sirven a entornos operativos completamente diferentes a los de las grandes redes de tuberías.
API 6D se centra en gran medida en las tensiones externas de las tuberías causadas por el movimiento del suelo y la expansión térmica. Dicta diseños de paso total para facilitar la limpieza e inspección internas. También exige mecanismos de alivio de presión de cavidad específicos para evitar explosiones de fluidos atrapados. Las válvulas API 608 normalmente funcionan en refinerías bajo tensión estructural más baja. No requieren la rigurosa compatibilidad de pigging que se observa en las líneas intermedias. Comprender esta distinción técnica crítica evita costosos errores de adquisición.
La válvula de aislamiento de tuberías actúa como lo último en seguridad para la integridad de las tuberías. Los operadores confían en él para el bloqueo de líneas principales y paradas de emergencia (ESD). La seccionamiento de tuberías de larga distancia exige una fiabilidad de sellado absoluta. Si una sección de tubería se rompe a kilómetros de distancia, la unidad de aislamiento debe cerrarse rápidamente. Debe sellar perfectamente para evitar la liberación masiva de hidrocarburos al medio ambiente.
Establecemos nuestra línea base de cumplimiento a través de la armonización ISO 14313. API 6D refleja fielmente este estándar internacional. Esta alineación estructural garantiza la aceptabilidad global de los proyectos internacionales de petróleo y gas. Los gerentes de proyectos pueden implementar estas unidades en diferentes jurisdicciones regulatorias en todo el mundo sin tener que rediseñar toda su estrategia de tuberías.
Configuraciones de diseño principales: selección de la válvula de bola API 6D adecuada
Los ingenieros primero deben elegir entre diseños flotantes y de muñón. Es obligatoria una válvula de bola de muñón API 6D para tuberías de alta presión. Normalmente verá este requisito a partir de la Clase 600 y en sistemas de gran diámetro. Los diseños flotantes empujan la bola directamente hacia el asiento aguas abajo para crear un sello. Esto requiere un inmenso par de operación a altas presiones y destruye rápidamente los asientos blandos. Los diseños de muñón anclan la bola mecánicamente en la parte superior e inferior. Manejan una intensa presión en la línea a través de los cojinetes de muñón en lugar del asiento. Esto reduce significativamente la fricción, prolonga la vida útil del asiento y permite a los operadores utilizar actuadores más pequeños y eficientes.
El entorno de instalación dicta estrictamente la elección del diseño de su carrocería. Debe elegir adecuadamente entre configuraciones atornilladas y completamente soldadas para evitar futuros dolores de cabeza operativos.
Los diseños de cuerpo dividido o atornillado funcionan mejor para instalaciones sobre el suelo. Los colectores, patines de medición y estaciones de bombeo los utilizan con frecuencia. Los equipos de mantenimiento pueden realizar reparaciones en línea fácilmente. Desatornillan la carrocería, reemplazan los asientos desgastados o los sellos dañados y reanudan las operaciones sin cortar la tubería.
Las carrocerías completamente soldadas siguen siendo una necesidad estructural para instalaciones enterradas y aplicaciones submarinas. Eliminan por completo las posibles vías de fuga de las articulaciones del cuerpo. Las tuberías subterráneas enfrentan fuertes cambios de suelo, mucha humedad y elementos corrosivos. Una unidad completamente soldada no requiere mantenimiento bajo tierra. Sin embargo, exige una precisión de fabricación inicial mucho mayor porque las reparaciones internas son imposibles después del montaje final.
Tabla 1: Análisis de configuración de cuerpo atornillado versus cuerpo completamente soldado
Característica de diseño
Diseño de cuerpo atornillado/dividido
Diseño de cuerpo completamente soldado
Configuración de instalación primaria
Sobre el suelo, colectores, estaciones compresoras.
Terrenos subterráneos enterrados, submarinos y hostiles.
Accesibilidad de mantenimiento
Reparable en línea; fácil reemplazo de piezas
No requiere mantenimiento; en línea no reparable
Riesgo potencial de ruta de fuga
Moderado (se basa en múltiples juntas de juntas del cuerpo)
Ninguno (presenta una costura de cuerpo soldada continua)
Precisión de fabricación
Tolerancias industriales estándar aceptables
Se necesita una precisión extremadamente alta antes de la soldadura final
El tamaño del orificio afecta directamente la capacidad de cerdo. Las tuberías de larga distancia requieren inspecciones internas y limpieza frecuentes para mantener la eficiencia del flujo. Los diseños de apertura total (paso total) permiten el paso sin obstáculos para herramientas de limpieza inteligentes y cerdos de inspección. Los diseños de diámetro reducido atrapan estas herramientas y detienen completamente el flujo de la tubería. Debe especificar dimensiones de paso total para mantener operaciones de mantenimiento fluidas y rentables.
Regímenes de prueba API 6D: validación de la integridad de la válvula
Los compradores deben mirar mucho más allá de los dibujos de diseño iniciales. Debe examinar rigurosamente la documentación de las pruebas de aceptación de fábrica (FAT). El factor de confianza se basa exclusivamente en resultados de pruebas verificables. Un FAT robusto garantiza que el equipo pueda soportar condiciones extremas de campo antes de salir de las instalaciones de fabricación.
El cumplimiento dicta protocolos estrictos de pruebas hidrostáticas. Las pruebas de carcasa hidrostática normalmente se realizan a 1,5 veces la presión máxima de diseño. Las pruebas del asiento se realizan a 1,1 veces la presión de diseño. Los inspectores controlan meticulosamente los tiempos de espera aceptables durante estas fases. Vigilan cualquier caída de presión que indique una fuga estructural microscópica o un defecto de fundición.
Las capacidades de doble bloqueo y purga (DBB) y doble aislamiento y purga (DIB) confunden a muchos ingenieros de adquisiciones. Es necesario comprender la diferencia funcional. DBB significa que los asientos proporcionan un sello contra la presión de ambos extremos de la unidad simultáneamente. Puede purgar la cavidad del cuerpo entre los asientos para comprobar si hay fugas. DIB va un paso más allá en lo que respecta al aislamiento de seguridad crítico. DIB-1 cuenta con dos asientos bidireccionales. DIB-2 cuenta con un asiento bidireccional y otro unidireccional. Estas características avanzadas permiten a los operadores purgar la cavidad de forma segura y verificar la integridad absoluta del asiento interno mientras la tubería permanece bajo plena presión operativa.
Las pruebas de alivio de la cavidad representan un requisito de seguridad no negociable. Los hidrocarburos líquidos atrapados se expanden rápidamente bajo cambios térmicos, como la exposición directa a la luz solar. Esta expansión provoca una acumulación de presión explosiva y catastrófica dentro de la cavidad corporal cerrada. Los asientos con alivio automático ventilan automáticamente este exceso de presión hacia la tubería, evitando que la carcasa se fracture.
Secuencia del protocolo de prueba de aceptación de fábrica estándar (FAT):
Inspección visual y dimensional: Verificación del tamaño del orificio, las dimensiones cara a cara y la integridad estructural general con respecto a los dibujos técnicos.
Prueba hidrostática de la carcasa: presurizar el cuerpo ensamblado con agua a 1,5 veces la presión de diseño para confirmar la resistencia máxima de la carcasa y detectar defectos de fundición.
Prueba de asiento hidrostático: presurizar cada asiento a 1,1 veces la presión de diseño para garantizar cero fugas en las condiciones operativas máximas esperadas.
Prueba de aire a baja presión: bombeo de aire a baja presión (normalmente 80 psi) para detectar microfugas que los fluidos hidrostáticos densos fácilmente pasan desapercibidas.
Verificación del alivio de la cavidad: Presurizar artificialmente la cavidad central del cuerpo para confirmar que los mecanismos de ventilación automática del asiento funcionan correctamente.
Aplicaciones y realidades de implementación de oleoductos y gasoductos
Las líneas de transmisión de larga distancia dependen en gran medida de estas unidades como válvulas de bloqueo confiables de la línea principal. La actuación constante sigue siendo primordial a lo largo de cientos de millas. Los operadores utilizan actuadores de gas sobre petróleo, eléctricos o neumáticos dependiendo de las fuentes de energía remotas disponibles. También requieren mecanismos a prueba de fallos. Si la energía remota falla durante una tormenta, el actuador debe mover el miembro de cierre a una posición segura predeterminada automáticamente para proteger el sistema.
Los gasoductos enterrados presentan graves riesgos de implementación. Las instalaciones subterráneas enfrentan una corrosión externa constante, una fuerte tensión del suelo y una falta total de acceso para mantenimiento. Las carrocerías totalmente soldadas mitigan perfectamente estos riesgos. Los fabricantes instalan vástagos extendidos especializados para que los operadores puedan accionarlos desde la superficie de forma segura. Los recubrimientos anticorrosión avanzados, como el epoxi adherido por fusión de alta resistencia, evitan la degradación externa durante una vida útil de décadas.
Las estaciones de bombeo y compresión utilizan diseños de ciclo alto. Estas bulliciosas instalaciones requieren una apertura y cierre rápidos para regular las zonas de presión. En este caso, la ausencia absoluta de fugas es fundamental para la seguridad de las instalaciones. Un sello con fugas en una estación compresora de alta presión crea graves riesgos de explosión para el personal en el sitio. Las demandas de ciclos elevados requieren materiales de asiento especializados como PEEK y cojinetes de muñón endurecidos para evitar el desgaste prematuro.
Los entornos hostiles exigen una selección de materiales agresiva y especializada. Las aplicaciones de gases ácidos exigen un estricto cumplimiento de NACE MR0175. Esta norma previene el agrietamiento por tensión mortal por sulfuro en aceros al carbono y aleados cuando se exponen al sulfuro de hidrógeno. Los entornos árticos requieren aceros al carbono de baja temperatura. La selección de una válvula de bola para tuberías para redes de gas natural de temperatura súper baja garantiza que no se produzcan fracturas frágiles en condiciones ambientales extremas de choque térmico o congelación.
Evaluación de proveedores: cómo preseleccionar fabricantes de válvulas API 6D
La verificación del API Monogram protege su proyecto contra componentes falsificados y fallas de campo desastrosas. Indique a sus compradores que verifiquen rigurosamente el estado de certificación activa de un fabricante. Puede verificar esto directamente a través de la Lista compuesta de API oficial en línea. Una certificación caducada o fraudulenta expone su operación a inmensos riesgos legales y físicos. Adquirir válvulas de bola API 6D de fuentes económicas no verificadas es una apuesta peligrosa que no puede permitirse el lujo de asumir.
La trazabilidad del material garantiza la integridad metalúrgica desde la fundición hasta la instalación final. Debe exigir informes de prueba de materiales (MTR) EN 10204 3.1 o 3.2 para todas las piezas que contienen presión. Estos documentos demuestran la composición química precisa y las propiedades mecánicas del acero utilizado. Sin un certificado 3.1 o 3.2 válido, no se puede garantizar que el cuerpo mantendrá la presión nominal de la tubería.
Los plazos de entrega y las capacidades de gestión de proyectos separan a los proveedores excelentes de los promedio. Evalúe a los proveedores en función de su acceso a materias primas, capacidades de forjado y capacidad de pruebas internas. Depender de laboratorios de pruebas externos a menudo provoca retrasos en las entregas graves e impredecibles. Debe analizar la precisión histórica de entrega de un proveedor para pedidos de gran diámetro y alta presión. Las entregas tardías provocan fallas en cascada en los cronogramas en los proyectos de construcción de oleoductos. Un proveedor con un sólido soporte de ingeniería interno puede adaptar los diseños rápidamente si el terreno de su tubería o las especificaciones de fluido cambian a mitad del proyecto.
Conclusión
El aislamiento de tuberías requiere una alineación absoluta entre estándares industriales rígidos, pruebas de fábrica rigurosas y duras realidades operativas. La implementación del equipo adecuado previene desastres ambientales y garantiza un flujo continuo y rentable de hidrocarburos.
Especifique estilos de carrocería exactos según el terreno de instalación. Utilice diseños atornillados sobre el suelo para facilitar el mantenimiento y diseños completamente soldados para tuberías enterradas.
Haga coincidir configuraciones de asientos avanzadas como DBB o DIB con sus requisitos específicos de aislamiento y manejo de fluidos.
Exija documentación FAT completa, incluidas pruebas hidrostáticas y de alivio de cavidades, antes de aceptar la entrega.
Verifique todos los monogramas API y los informes de pruebas de materiales de forma independiente para garantizar la integridad metalúrgica.
Anime a sus compradores técnicos a comparar las especificaciones del proyecto con las capacidades de los proveedores verificados de manera proactiva. Solicite dibujos técnicos detallados y protocolos de prueba para su próxima solicitud de cotización. La especificación proactiva siempre resulta más segura y eficiente que la reparación reactiva de tuberías.
Preguntas frecuentes
P: ¿Cuál es la diferencia entre una válvula API 6D y API 6A?
R: API 6D especifica válvulas para aplicaciones de tuberías intermedias, centrándose en gran medida en la capacidad de extracción, las tensiones estructurales en línea y la transmisión a larga distancia. API 6A rige los equipos de boca de pozo y aguas arriba. Manejan fluidos de extracción crudos a presión extremadamente alta directamente en el sitio de perforación. No es posible intercambiarlos debido a clasificaciones de presión y requisitos estructurales muy diferentes.
P: ¿Por qué es fundamental el alivio de la presión de la cavidad en una válvula de bola para tubería?
R: Los hidrocarburos líquidos atrapados se expanden significativamente cuando los calienta el sol o los cambios repentinos de temperatura ambiente. Esta expansión térmica crea una presión inmensa e incontrolada dentro de la cavidad corporal cerrada. Sin mecanismos de alivio automáticos que ventilen este fluido nuevamente hacia la línea, la presión atrapada romperá la carcasa o aplastará los asientos.
P: ¿Se puede utilizar una válvula de bola API 6D para estrangular?
R: No. Están diseñados estrictamente para aplicaciones de aislamiento de encendido/apagado únicamente. Usarlos para controlar o estrangular el flujo expone los asientos internos blandos al flujo de fluido a alta velocidad. Esto provoca una rápida erosión del asiento, destruyendo por completo su capacidad de proporcionar un sello seguro y sin fugas cuando está completamente cerrado.
P: ¿Qué significa "piggable" en el contexto de API 6D?
R: Piggable significa que el orificio interno permite que las herramientas internas de inspección y limpieza de tuberías, conocidas universalmente como "pigs", pasen libremente. El orificio debe estar completamente abierto y coincidir perfectamente con el diámetro interior de la tubería conectada para evitar que la herramienta de inspección se atasque durante el transporte.
P: ¿Todas las válvulas de bola API 6D son a prueba de incendios?
R: No de forma predeterminada. El diseño a prueba de incendios sigue siendo un requisito adicional esencial para el manejo de fluidos inflamables. Debe especificar el cumplimiento estricto de API 607 o API 6FA. Estos estándares garantizan que los asientos internos proporcionen un sello secundario aceptable de metal con metal si el calor extremo destruye los asientos blandos primarios durante un incendio.
 Español