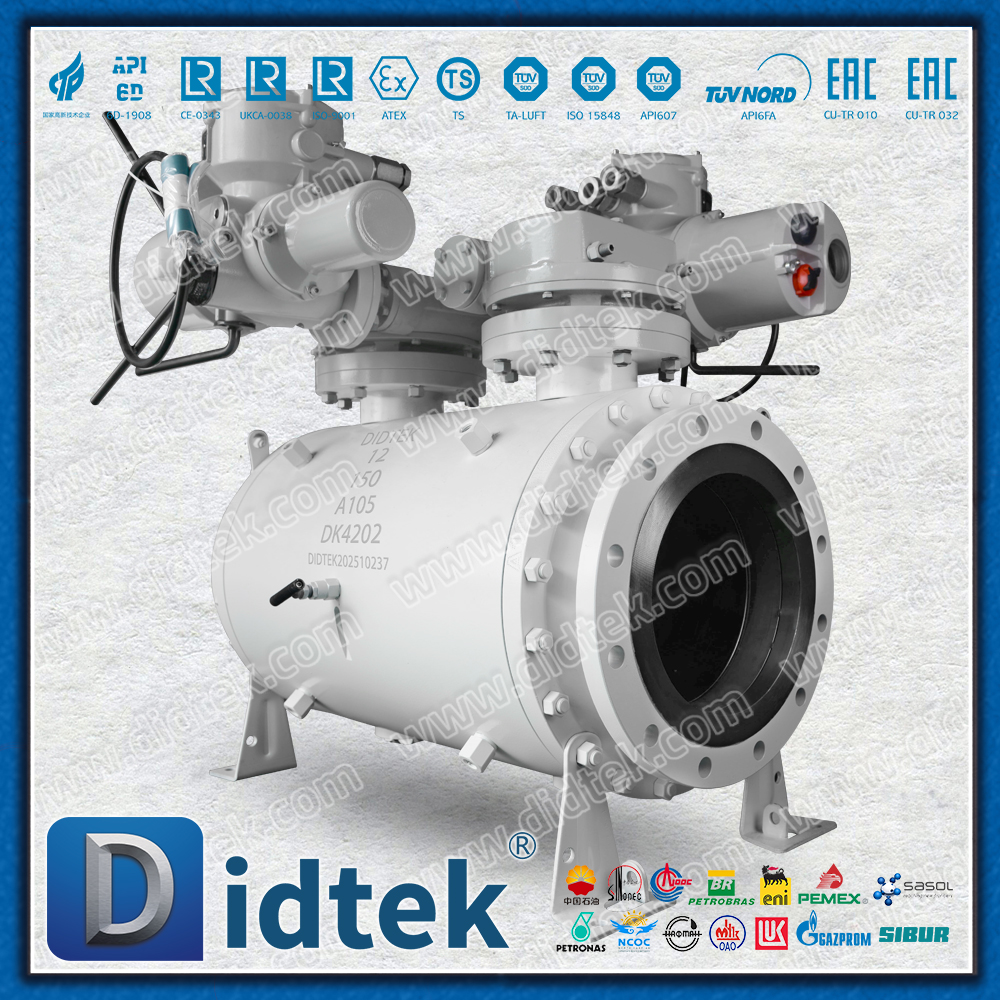
En infraestructuras de tuberías y tuberías de procesos críticos, el aislamiento absoluto no es negociable para la seguridad del operador y el cumplimiento ambiental. Los operadores de plantas dependen en gran medida de cierres seguros para aislar los fluidos peligrosos durante el mantenimiento de rutina. Las configuraciones heredadas de válvulas múltiples generalmente cuentan con dos válvulas en línea separadas por una pieza de carrete central y un drenaje. Estas configuraciones consumen una huella excesiva. Aumentan el peso del sistema e introducen múltiples vías potenciales de fuga a través de las juntas bridadas.
La de cuerpo único válvula de bola dbb consolida toda esta arquitectura en una sola unidad diseñada. Proporciona un aislamiento verificable al tiempo que optimiza el espacio y reduce drásticamente los gastos generales de mantenimiento. Esta guía pasa por alto las definiciones básicas. Nos centraremos estrictamente en las realidades de la ingeniería, los criterios de cumplimiento de API 6D y los marcos de evaluación. Aprenderá cómo especificar estas unidades altamente especializadas para aplicaciones industriales de alto riesgo.
Conclusiones clave
Una verdadera válvula de bola dbb proporciona aislamiento contra la presión de ambos extremos de la válvula simultáneamente, lo que permite ventilar la cavidad central.
La consolidación de dos válvulas de bloqueo y una válvula de purga en una sola unidad reduce el espacio ocupado hasta en un 60 % y reduce significativamente los riesgos de emisiones fugitivas.
La especificación de DBB requiere una clara diferenciación de los diseños de doble aislamiento y purga (DIB), estrictamente regidos por las definiciones API 6D.
La implementación debe tener en cuenta la expansión térmica de la cavidad, lo que requiere mecanismos de alivio de presión diseñados para evitar el bloqueo o falla de la válvula.
El caso de ingeniería para la válvula de bola DBB
Las configuraciones tradicionales de bloqueo y purga requieren bridar varios componentes separados. Los ingenieros deben atornillar en serie una válvula de bloqueo primaria, una pieza de carrete con un grifo de drenaje y una válvula de bloqueo secundaria. Este enfoque aumenta drásticamente el peso bruto total. En entornos de plataformas marinas, cada kilogramo extra afecta los límites de ingeniería estructural. Las configuraciones tradicionales también amplían la huella física. Multiplican el número de conexiones conjuntas. Cada conexión bridada adicional aumenta la probabilidad estadística de fugas de emisiones fugitivas.
Una de un solo cuerpo válvula de bola de purga y doble bloqueo resuelve estos defectos inherentes. Este diseño utiliza una sola bola o, a veces, dos bolas alojadas dentro de un cuerpo forjado o fundido. Incorpora dos superficies de asientos independientes. Este enfoque modular elimina por completo la voluminosa pieza de carrete intermedia.
El mecanismo de acción se basa en una mecánica de fluidos precisa y en la ingeniería del asiento. Los asientos aguas arriba y aguas abajo sellan contra la presión de la línea de forma independiente. Cuando la válvula se cierra, atrapa un volumen de líquido en la cavidad interna del cuerpo entre estos asientos. Luego, los operadores drenan o ventilan la presión de la cavidad atrapada a través de una válvula de purga dedicada conectada directamente al cuerpo de la válvula.
La apertura de este drenaje central proporciona una prueba empírica y verificable de la integridad del asiento. Esto constituye el ancla definitiva de confianza y evidencia para los técnicos de campo. Si el líquido deja de drenar después del sangrado inicial de la cavidad, el aislamiento es exitoso. El equipo de mantenimiento puede abrir de forma segura la tubería aguas abajo. Si el fluido continúa fluyendo continuamente desde el drenaje, una de las superficies de asiento está evitando la presión de la línea. Los operadores saben inmediatamente que el aislamiento falló.
Cumplimiento API 6D: DBB versus válvula de doble aislamiento (DIB)
La clasificación errónea de los diseños DBB y DIB representa un riesgo de adquisición crítico. Los compradores suelen confundir estas siglas. Debe alinear las especificaciones perfectamente con las definiciones estándar API 6D para garantizar la seguridad operativa.
Según API 6D, una verdadera configuración DBB proporciona un sello contra la presión de ambos extremos de la válvula simultáneamente. Este diseño suele utilizar asientos con efecto de pistón único (SPE). Se trata de asientos con alivio automático. Si la expansión térmica hace que la presión de la cavidad exceda la presión de la línea, el asiento del SPE se flexiona. Ventila de forma segura el exceso de presión hacia la tubería aguas arriba o aguas abajo.
Por el contrario, una válvula de aislamiento doble (DIB) proporciona un sello contra la presión de una o ambas direcciones utilizando dos superficies de asiento. Los diseños DIB utilizan asientos con efecto de doble pistón (DPE). Estos asientos empujan con más fuerza la bola a medida que aumenta la presión en la cavidad. No se autoalivian.
Los ingenieros clasifican además las válvulas DIB en dos subconjuntos. DIB-1 cuenta con asientos DPE bidireccionales en ambos lados. DIB-2 cuenta con un asiento SPE unidireccional y un asiento DPE bidireccional.
Utilice una lógica de decisión clara aquí. Especifique diseños DIB cuando se requiera estrictamente sellado bidireccional y aislamiento positivo de la cavidad sin alivio automático de la cavidad. Especifique DBB para el aislamiento de tuberías bidireccional estándar. DBB proporciona protección inherente contra la sobrepresión.
Tabla: Definiciones de aislamiento API 6D y características de los asientos
Clasificación
Acción de sentarse
Tipos de asientos utilizados
Mecanismo de alivio de la cavidad
DBB (doble bloqueo y purga)
Sella desde ambos extremos simultáneamente
Dos asientos SPE (efecto de pistón único)
Autoalivio en la tubería
DIB-1 (Doble aislamiento y purga)
Sellos desde una o ambas direcciones.
Dos asientos DPE (doble efecto pistón)
Requiere válvula de alivio externa
DIB-2 (Doble aislamiento y purga)
Sellos desde una o ambas direcciones.
Un asiento SPE + un asiento DPE
Alivia más allá del lado del asiento SPE
Dimensiones de evaluación central para válvulas DBB
Seleccionar la unidad correcta requiere analizar varios factores metalúrgicos y dimensionales. Debes evaluar cuidadosamente el método de construcción.
Los fabricantes producen cuerpos de válvulas mediante fundición o forja. Los cuerpos fundidos pueden ofrecer importantes beneficios de fabricación inicial. Permiten geometrías internas complejas y generalmente pesan menos. Sin embargo, las carrocerías forjadas proporcionan una integridad estructural superior. El proceso de forjado alinea la estructura del grano del metal y elimina la porosidad interna. Esto convierte a las carrocerías forjadas en el estándar obligatorio para entornos de alta presión y alta temperatura (HPHT). También son necesarios para aplicaciones de gases ácidos regidas por las normas NACE MR0175.
Los materiales de los asientos y los adornos internos dictan los límites operativos de la unidad. Los ingenieros especifican variantes de asientos blandos utilizando materiales como PTFE, nailon o PEEK para servicios limpios y a baja temperatura. Los asientos blandos se deforman ligeramente contra la bola, lo que garantiza un cierre absolutamente hermético (FCI 70-2 Clase VI).
Sin embargo, los asientos blandos se degradan rápidamente en ambientes abrasivos. Para servicios severos, medios abrasivos o líneas de alta temperatura, debe especificar un asiento de metal con metal. Los fabricantes recubren la bola y los asientos con aleaciones de revestimiento duro. El carburo de tungsteno y la estelita aplicados mediante pulverización de combustible de oxígeno de alta velocidad (HVOF) brindan una resistencia al desgaste excepcional. Los asientos metálicos generalmente garantizan tasas de fuga de Clase V, lo que permite una tasa de fuga minúscula y definida a presión máxima.
Las restricciones dimensionales también dictan las elecciones de diseño. Evalúe si la unidad modular cumple con las dimensiones cara a cara estándar ASME B16.10. Si la unidad coincide con estas dimensiones, los equipos de mantenimiento pueden reemplazar directamente las válvulas de bloque único estándar más antiguas. Esto permite realizar mejoras en las instalaciones abandonadas sin cortar ni soldar las tuberías de proceso existentes.
Realidades de implementación y riesgos de ingeniería
El despliegue sobre el terreno introduce varios riesgos de ingeniería. Debe anticipar y mitigar estos desafíos durante la fase de especificación.
Riesgo 1: sobrepresurización de la cavidad
El líquido atrapado dentro de una cavidad de válvula cerrada puede expandirse rápidamente debido a los cambios térmicos ambientales. Por ejemplo, la exposición directa al sol en una tubería cerrada sobre el suelo calienta el fluido atrapado. Debido a que los líquidos son incompresibles, esta expansión térmica provoca picos de presión. Un pico de presión en la cavidad puede exceder el límite elástico del cuerpo de la válvula, provocando una ruptura catastrófica. Asegúrese de que la válvula DBB esté especificada con asientos SPE de alivio automático. Si debe utilizar configuraciones DIB, debe instalar una válvula de alivio de cavidad externa conectada al cuerpo central.
Riesgo 2: Emisiones fugitivas y desgaste del embalaje
Si bien un diseño de cuerpo único reduce las vías de fuga bridadas, la empaquetadura dinámica del vástago sigue siendo una vulnerabilidad crítica. Cada vez que la válvula realiza un ciclo, la fricción desgasta los anillos de empaquetadura de grafito o PTFE. Una vez que el embalaje se degrada, los gases peligrosos se escapan a la atmósfera. Especificar sistemas de embalaje con carga dinámica. Utilice resortes Belleville para mantener una fuerza constante hacia abajo sobre el prensaestopas. Exija siempre configuraciones de empaque de bajas emisiones certificadas ISO 15848-1 o API 622 para cumplir con los estándares ambientales modernos.
Riesgo 3: Pruebas y Puesta en Servicio
La puesta en servicio en campo requiere una validación rigurosa. Depender únicamente de las pruebas de aceptación de fábrica (FAT) del fabricante plantea graves riesgos operativos. El envío y la manipulación pueden alterar la alineación del asiento. Las pruebas hidrostáticas y neumáticas adecuadas del asiento deben aislar la cavidad en el sitio. Los técnicos deben verificar físicamente la función de purga central antes de la instalación final de la línea. No realizar la validación de la cavidad en el sitio compromete toda la premisa de seguridad.
Lógica de preselección: cómo especificar la válvula DBB adecuada
Siga una secuencia de adquisiciones estructurada para eliminar productos incompatibles. Omita los catálogos de proveedores generalizados y aplique estrictos parámetros de ingeniería.
Defina los parámetros del proceso: documente la composición exacta del medio fluido. Tenga en cuenta la presión máxima de funcionamiento, el rango de temperatura y el caudal. Identifique cualquier sólido suspendido o elementos corrosivos como el sulfuro de hidrógeno.
Determine las limitaciones de espacio y peso: Calcule el límite de peso permitido para el sistema de soporte de tuberías. Evaluar el espacio libre disponible. Utilice estos cálculos para decidir entre un diseño modular compacto y una configuración estándar de válvula doble con bridas.
Verificar certificaciones: seleccione únicamente proveedores que proporcionen trazabilidad completa del material. Exija certificados de materiales EN 10204 3.1 o 3.2. Asegúrese de que el fabricante tenga un monograma API 6D válido. Confirme las certificaciones de seguridad contra incendios según API 607 o API 6FA para garantizar el rendimiento durante un incendio en una instalación.
Solicite datos empíricos: solicite a los fabricantes datos históricos del ciclo de vida. Exija garantías de clase de fuga de asiento específicas para el acabado y el material de asiento elegidos. Solicite estudios de casos que demuestren longevidad en aplicaciones similares.
Conclusión
La transición a una arquitectura modernizada de doble bloque y purga es un método probado para reforzar los protocolos de seguridad industrial. Reduce el espacio que ocupa su infraestructura y al mismo tiempo simplifica drásticamente la verificación del aislamiento para los equipos de mantenimiento. Elimina uniones bridadas innecesarias, reduciendo los riesgos de emisiones ambientales.
Sin embargo, una implementación exitosa requiere un cumplimiento riguroso de las definiciones estándar API 6D. Debe gestionar explícitamente la presión de la cavidad para evitar fallos catastróficos. Debe adaptar cuidadosamente la selección de materiales para manejar el fluido del proceso específico y las condiciones ambientales.
Próxima acción: recopile los parámetros operativos de su tubería. Consulte directamente con un ingeniero de válvulas especializado para mapear sus requisitos de presión específicos. Le ayudarán a finalizar la decisión entre las configuraciones DBB y DIB para la próxima actualización de sus instalaciones.
Preguntas frecuentes
P: ¿Cuál es la diferencia entre una válvula de bloqueo único y purga (SBB) y una válvula DBB?
R: Una válvula SBB proporciona aislamiento desde una sola dirección con capacidad de purga. Normalmente utilizamos diseños SBB en aplicaciones menos críticas y de menor presión. Una unidad DBB sella contra la presión de ambas direcciones simultáneamente. Esto permite que los equipos de mantenimiento trabajen de forma segura en ambos lados de la tubería despresurizada.
P: ¿Cómo se prueba una válvula de bola de doble bloqueo y purga para detectar fugas?
R: Cierre la válvula por completo. Aplique presión de funcionamiento estándar a la tubería. Abra con seguridad el drenaje central del cuerpo. Si la cavidad drena y luego se detiene, los asientos internos se sujetan correctamente. El flujo continuo indica una fuga en el asiento.
P: ¿Una válvula DBB alivia automáticamente la presión de la cavidad?
R: Sí. Según la definición API 6D, una unidad DBB estándar utiliza asientos con efecto de pistón único (SPE). Estos asientos alivian automáticamente la sobrepresión de la cavidad térmica y la devuelven a la tubería. Si se utilizan asientos con efecto de doble pistón (DPE), la unidad se clasifica como DIB y requiere un mecanismo de alivio externo.
 Español